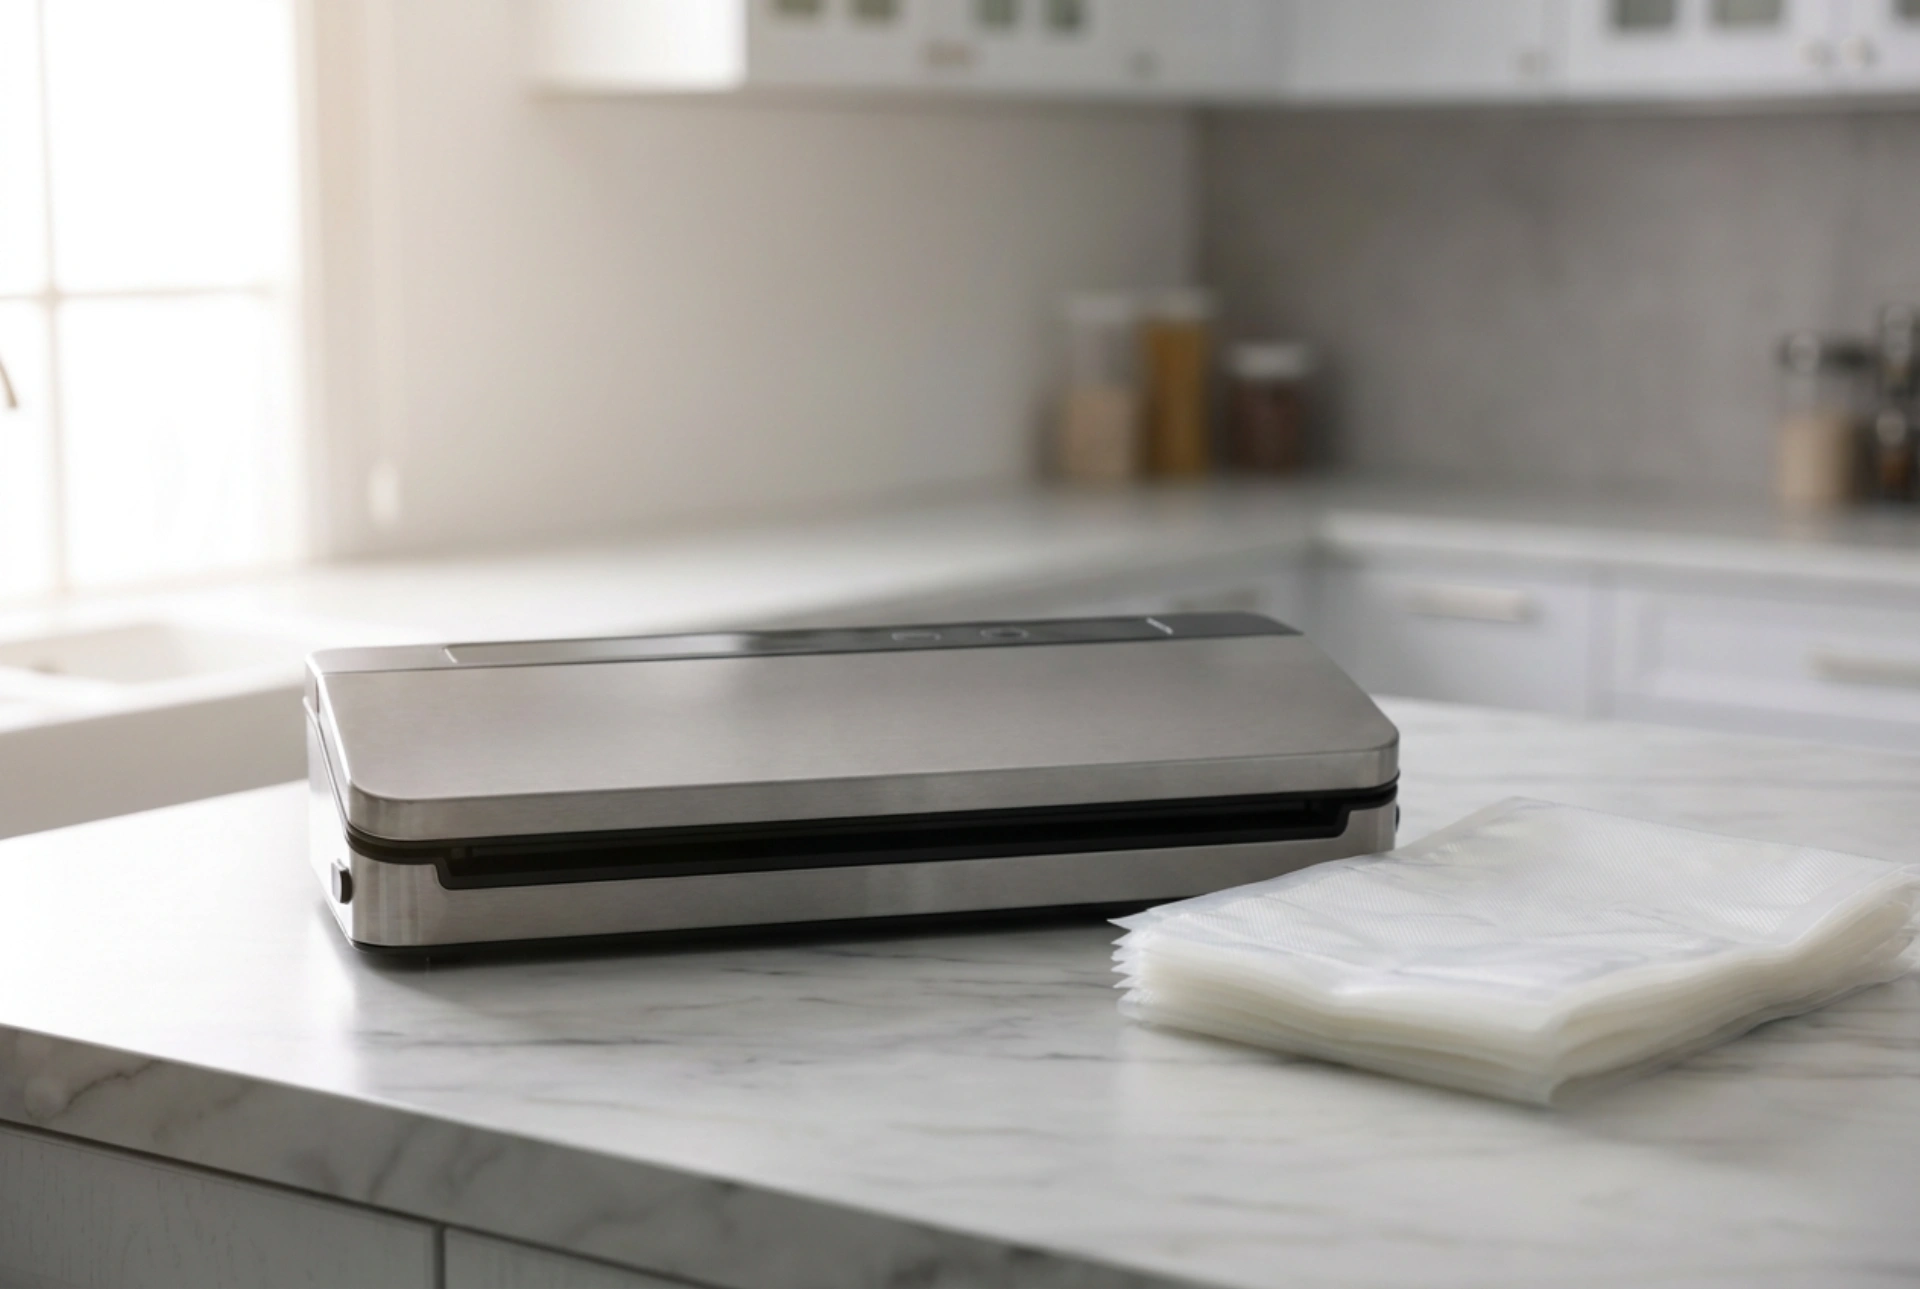


Ottenere una sigillatura ermetica e perfettamente uniforme con la macchina per sottovuoto dipende dal corretto equilibrio tra temperatura, pressione meccanica e gestione dell'umidità. Capire la fisica che regola la fusione dei materiali termoplastici permette di evitare perdite d'aria e prolungare la conservazione degli alimenti senza commettere errori comuni.
La scienza dietro la termosaldatura dei sacchetti
I sacchetti per il sottovuoto non sono semplici fogli di plastica monostrato. Nella maggior parte dei casi, sono composti da un film multistrato coestruso. Lo strato esterno è solitamente in poliammide (nylon), che garantisce resistenza meccanica, impermeabilità ai gas e resiste a temperature elevate senza fondere. Lo strato interno, invece, è composto da polietilene a bassa densità (LDPE), un polimero termoplastico con un punto di fusione relativamente basso, che si aggira tra i 105 °C e i 115 °C.
Quando la barra saldante si attiva, la corrente elettrica scorre attraverso un elemento riscaldante ad alta resistenza, generando calore per effetto Joule. Questo calore deve penetrare rapidamente attraverso la poliammide per fondere parzialmente lo strato interno di polietilene di entrambi i lembi del sacchetto, causandone la compenetrazione molecolare. Una volta spento il riscaldamento, il polimero si raffredda rapidamente, solidificandosi in un'unica struttura continua. Se la temperatura è troppo bassa, le catene polimeriche non si intrecciano a sufficienza; se è troppo alta, il polimero si degrada chimicamente, riducendo lo spessore e la resistenza della saldatura.
Come regolare la macchina in base al contenuto: modalità secca e umida
La maggior parte delle macchine per sottovuoto moderne offre impostazioni specifiche per alimenti "secchi" (dry) o "umidi" (moist/wet). Questa regolazione non influisce solo sulla potenza di aspirazione, ma modifica drasticamente il tempo di saldatura.
- Impostazione per alimenti secchi: Il tempo di riscaldamento della barra è ridotto al minimo necessario per fondere il polietilene pulito. Questo previene il surriscaldamento della barra e consente cicli di lavoro più rapidi.
- Impostazione per alimenti umidi: Quando si confezionano cibi succosi o carne fresca, la micro-umidità viene aspirata verso la barra saldante. L'acqua ha un calore specifico estremamente elevato (4,184 J/g°C) e richiede un'enorme quantità di energia termica per evaporare. L'impostazione "umido" aumenta il tempo di saldatura per far evaporare l'acqua presente sulla linea di contatto prima che avvenga la fusione del polimero, garantendo che il calore residuo sia sufficiente a sigillare la plastica.
Tecnica e posizionamento: l'importanza della tensione del sacchetto
Anche la migliore regolazione elettronica fallisce se il sacchetto non è posizionato correttamente. Per ottenere una linea di sigillatura perfettamente dritta e uniforme, è fondamentale eliminare le pieghe prima di chiudere il coperchio della macchina. Quando si inserisce il sacchetto nella camera del vuoto, occorre tenderlo leggermente verso l'esterno tenendo i lati esterni con le mani.
Se sul sacchetto si formano micro-pieghe, lo spessore della plastica raddoppia o triplica localmente. Di conseguenza, l'energia termica fornita dalla barra saldante non sarà sufficiente a fondere gli strati centrali di queste pieghe, creando canali microscopici attraverso i quali l'aria rientrerà lentamente nelle ore successive. Inoltre, è necessario lasciare sempre almeno 5-8 centimetri di spazio libero tra il cibo e l'estremità aperta del sacchetto per evitare tensioni strutturali che potrebbero deformare la plastica calda durante la fase di fusione.
La gestione dell'inerzia termica durante l'uso continuo
Un errore comune nell'uso domestico è la sigillatura ripetuta a ritmo serrato. La barra saldante è coperta da un nastro protettivo in teflon (PTFE) che impedisce alla plastica di aderire al metallo caldo. Tuttavia, la barra accumula calore residuo a ogni ciclo a causa dell'inerzia termica. Se si eseguono dieci sigillature consecutive senza pause, la barra diventerà progressivamente più calda di quanto programmato dal software di controllo.
Questo fenomeno porta alla bruciatura del sacchetto (over-melting), con conseguente assottigliamento della plastica saldata che si strapperà facilmente sotto vuoto. Per garantire un'uniformità costante, è consigliabile attendere almeno 20-30 secondi tra un ciclo di sigillatura e l'altro, permettendo alla barra di dissipare il calore in eccesso e di stabilizzarsi alla temperatura di esercizio ideale.
Analisi visiva della saldatura: identificare i difetti
Un controllo visivo immediato permette di capire se le impostazioni scelte sono corrette prima di riporre i sacchetti in congelatore o in dispensa:
- Saldatura perfetta: Si presenta come una striscia continua, liscia e leggermente trasparente. I due strati sono fusi insieme senza bolle d'aria o increspature.
- Sotto-sigillatura (temperatura insufficiente): La striscia appare opaca, di colore biancastro o rugoso. Separando i lembi del sacchetto con le mani, questi si staccano facilmente senza strapparsi. In questo caso è necessario aumentare il tempo di saldatura o asciugare meglio l'imboccatura del sacchetto.
- Sovra-sigillatura (temperatura eccessiva): La striscia è estremamente sottile, quasi fusa del tutto, e presenta arricciature marroni o bruciacchiate. La plastica si rompe facilmente proprio lungo la linea di giunzione. È necessario attendere il raffreddamento della barra o ridurre l'intensità del calore.